oparin.i-m
-
Число публикаций
131 -
Регистрация
-
Последнее посещение
-
Размер обеспечивается инструментом
oparin.i-m ответил на тема форума автора oparin.i-m в Метрологическая экспертиза
Благодарю -
Размер обеспечивается инструментом
oparin.i-m ответил на тема форума автора oparin.i-m в Метрологическая экспертиза
То есть, если при измерении межосевого расстояния используем обычный штангенциркуль, то в контрольной операции техпроцесса должно быть что-то вроде: 1. Измерить расстояние L между ближайшими кромками отверстий 2. Измерить диаметр отверстий D1, D2 3. Рассчитать межосевое расстояние по формуле A=(D1+D2)/2 Верно? -
Размер обеспечивается инструментом
oparin.i-m ответил на тема форума автора oparin.i-m в Метрологическая экспертиза
Скажите, а это умение возлагается на того, кто контролирует, или должна быть специальная методика косвенного измерения, а может, в техпроцессе на эту деталь технолог должен прописать, как и что высчитывать? Поделитесь опытом, пожалуйста. Желание есть, нет понимания, как это правильно организовать. -
Размер обеспечивается инструментом
oparin.i-m ответил на тема форума автора oparin.i-m в Метрологическая экспертиза
Здесь тоже микрометром?
-
Размер обеспечивается инструментом
oparin.i-m ответил на тема форума автора oparin.i-m в Метрологическая экспертиза
Понятия не имею. Я не учился на слесаря. Контролёр ОТК тоже будет сидеть и высчитывать межосевые расстояния косвенным методом, если других средств нет? -
Размер обеспечивается инструментом
oparin.i-m ответил на тема форума автора oparin.i-m в Метрологическая экспертиза
Экономически нецелесообразно в нашем случае. И на других предприятиях он далеко не у всех есть по этой причине. Таких межосевых размеров вагон и маленькая тележка, и все разные. Ну никто не будет под каждый из них изготавливать калибры. Указан размер L, потому что он здесь не принципиален. Важнее понять, попадает размер межосевого расстояния под случай, который описан в п.4.5. ГОСТ 2.307-2011. Я же просто аргументирую специфичность предложенного решения. Хотя бы по указанной точности размера уже можно отбросить вариант с таким штангенциркулем. -
Размер обеспечивается инструментом
oparin.i-m ответил на тема форума автора oparin.i-m в Метрологическая экспертиза
Он недостаточно точен для этого измерения, это во-первых. Во-вторых, он ограничен диаметром измерительных стержней (отверстия, между которыми измеряем расстояние, должны быть не более 20 мм), а в третьих, минимальное расстояние между измеряемыми отверстиями - 20 мм. Так что это далеко не универсальный инструмент. -
Размер обеспечивается инструментом
oparin.i-m ответил на тема форума автора oparin.i-m в Метрологическая экспертиза
И как же он измеряется? -
👋 Коллеги, я правильно понимаю, что размер межосевого расстояния правильнее будет указать с пометкой, что он обеспечивается инструментом? И нужно ли в таком случае указывать допуск?

-
Разработка ПМО
oparin.i-m ответил на тема форума автора oparin.i-m в Метрологическое обеспечение производства
ОКР закрыт. Установившееся серийное производство. -
Привет, читатели форума и знатоки метрологии! Подскажите, пожалуйста, в соответствии с ГОСТ РВ 0008-000 нужно ли разрабатывать Программу метрологического обеспечения для изделия, ТТЗ которого было утверждено до вступления в силу этого ГОСТа? При модернизации этого изделия все изменения отражались только в ТУ, а ТТЗ не менялось лет 15. А ведь именно ТТЗ на ОКР является основанием для разработки ПМО.
-
Определение типа оборудования
oparin.i-m ответил на тема форума автора oparin.i-m в Метрологическое обеспечение производства
Вы бы обосновали это тем, что центр тяжести у этой платформы находится в ее геометрическом центре? -
Определение типа оборудования
oparin.i-m ответил на тема форума автора oparin.i-m в Метрологическое обеспечение производства
Изделие имеет форму треугольника -
Определение типа оборудования
oparin.i-m ответил на тема форума автора oparin.i-m в Метрологическое обеспечение производства
Изделие размещается на стенде строго по реперным точкам. Стенд еще на стадии настройки. Предстоит определить эталонные координаты центра тяжести. Как это сделать, пока не знаю. -
Определение типа оборудования
тема форума создал oparin.i-m в Метрологическое обеспечение производства
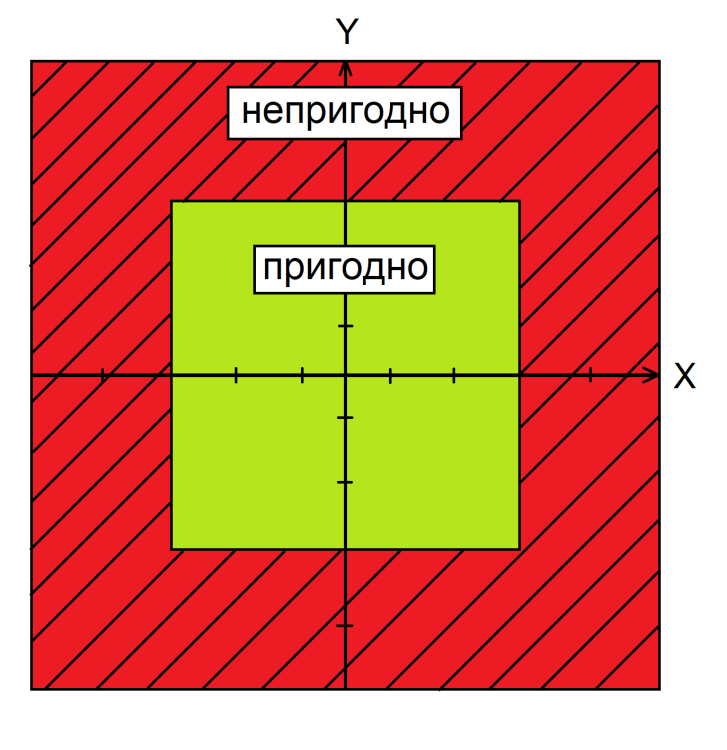
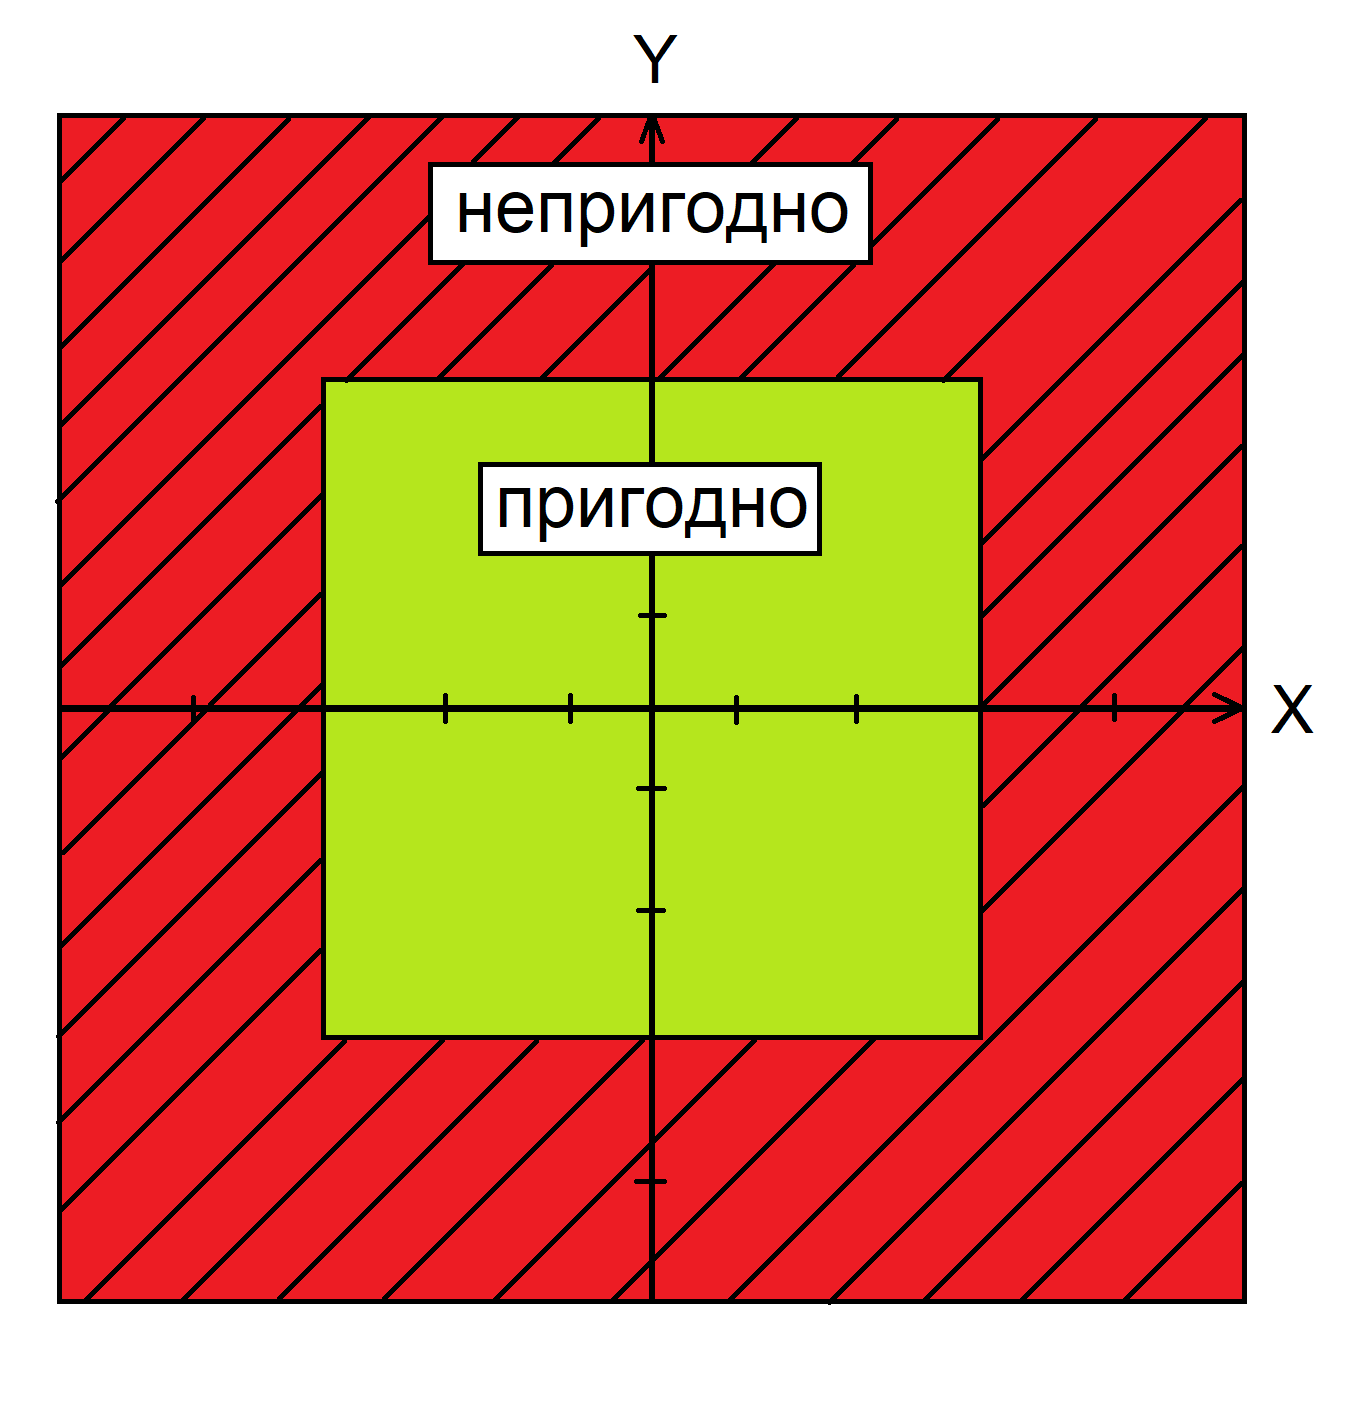
Привет! У нас на предприятии собрали стенд для контроля центра масс изделий. В его основе используются 3 весоизмерительных тензорезисторных датчика, соединенных в мостовую схему. Когда изделие помещается на стенд, сигналы с датчиков проходят через аналогово-цифровой преобразователь и попадают в компьютер. Компьютерная программа проводит расчеты и на их основании вычисляет координаты центра тяжести изделия. На осях Х и У отмечены границы, которые образуют зону допуска: если координаты центра тяжести находится в этой зоне, то изделие пригодно, если нет - непригодно. При этом количественные значения результатов измерений мы не оцениваем. Главная цель - выяснить, в допуске или не в допуске находится центр масс. К какому типу оборудования отнести этот стенд, и что будет включать в себя метрологическое обеспечение данного стенда? Кому не сложно, прошу поделиться вашими мыслями и опытом.