
владимир 332
-
Число публикаций
14366 -
Регистрация
-
Последнее посещение
Тип контента
Профили
Форумы
События
Библиотека
Интернет-журнал
Статьи
Весь контент пользователя владимир 332
-

Самый простой вопрос. Измерение диаметров.
владимир 332 ответил на тема форума автора twpsua в Измерения
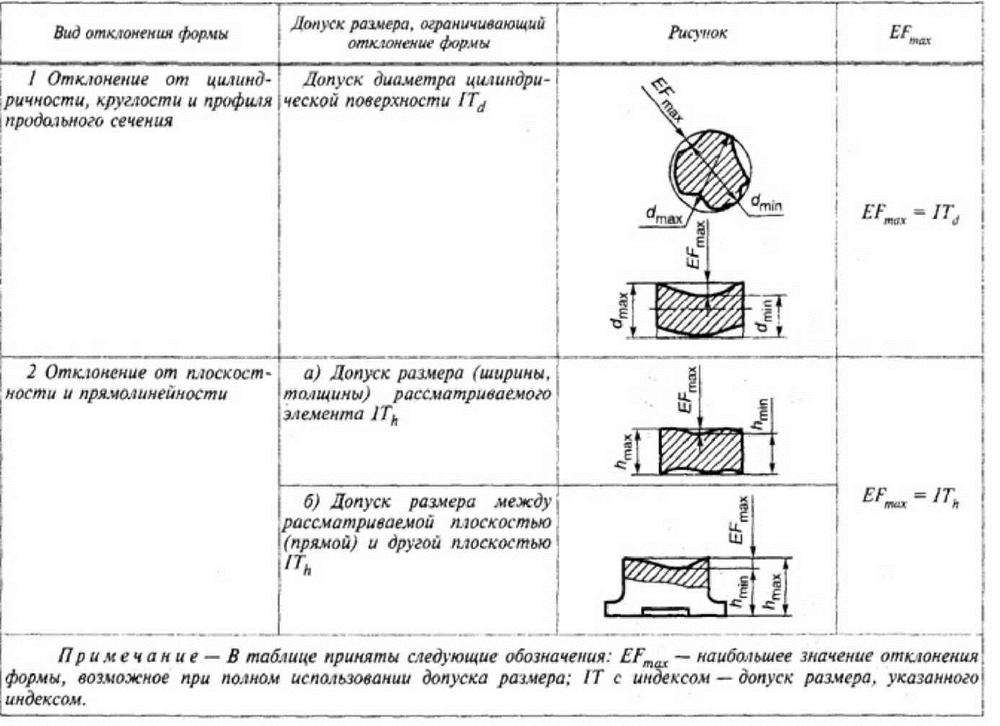
Постараться то можно, но практически неосуществимо Для сравнения посмотрите в аналогичной темей Теме того же Топикстартера, там и ссылка на ГОСТ 30893.2-2002 есть -
В подтверждении Варианта 1. ГОСТ 30893.2-2002 Осн нормы ВЗ. Допуски формы..pdf
-
Самый простой вопрос. Измерение диаметров.
владимир 332 ответил на тема форума автора twpsua в Измерения
Аргументируйте. ИМХО 10,04 + 0,026 Р=0,9973 - см. ранее Да, при "двухточечном" измерении штангелем практически Никогда эти 2 точки не поймаете, чтобы повторить 4 раза. -
Самый простой вопрос. Измерение диаметров.
владимир 332 ответил на тема форума автора twpsua в Измерения
Как выход, изготовьте и контролируйте 2-х сторонним калибром -пробкой ПР-НЕ. Но "ужесточите" допуск по диаметру. -
Самый простой вопрос. Измерение диаметров.
владимир 332 ответил на тема форума автора twpsua в Измерения
1. По Вашим данным: требования по диаметру отверстия: 10 мм с допуском +360 мкм=0,36 мм, т.е. д.б. от 10,00 до 10,36 мм. 2. По результатам измерений: от min 10,02 мм до max 10,06 мм 3.Отклонение от цилиндричности (овальность) по ГОСТ 26877-2008 Металлопродукция. Методы измерения отклонений формы. (10,06-10,02)/2 =0,02 мм И поймите, что невозможно отразить 2 параметра (диаметр и овальность) одной цифрой. Кроме того на изготавливаемую продукцию у Вас д.б. ТУ, в которых помимо технических требований и свойств на нее д.б. разделы: Правила приемки и Методы контроля (испытаний). К примеру выписка из нашего на медную трубку. 2. Правила приемки ...2.5 Для контроля наружного диаметра и овальности трубок отбирают две бухты от партии. 3. Методы испытаний ...3.2 Измерение наружного диаметра и овальности производят в поперечном сечении на одном произвольном участке трубки микрометром типа МК по ГОСТ 6507. -
А если 500,0 и 300,0 и средний 400,0? Методика контроля, конечно, д.б.
-
Сфера государственного регулирования
владимир 332 ответил на тема форума автора rus034 в Законодательная метрология
-
Сфера государственного регулирования
владимир 332 ответил на тема форума автора rus034 в Законодательная метрология
Единый (из Википедии) 1. Один, общий, объединённый. Е. порыв. Единое целое. Е. фронт. Все едины в том, что нельзя молчать (т. е. у всех одно общее мнение). 2. обычно с отрицанием. Один, только один. Ни единого пятнышка нет. Не хлебом единым жив человек (посл.). Выходит не один общий, а есть еще частные, если по-русски -
Самый простой вопрос. Измерение диаметров.
владимир 332 ответил на тема форума автора twpsua в Измерения
-
Самый простой вопрос. Измерение диаметров.
владимир 332 ответил на тема форума автора twpsua в Измерения
ПДП у "цифрового" ШЦ не более + 0,03 мм, шаг дискретности 0,01 мм (ГОСТ 166), а по факту погрешность <. допуск для 14 квалитета в интервалах размеров св.6 до 10 мм 360 мкм=0,36 мм. А что Вы хотите если "ниже" только 15,16,17 По всем критериям 6-ти кратный "запас точности" подойдет. Даже и "нониусного" с ц.д. 0,05 мм и 0,1 мм 1 класса (ПДП + 0,05 мм ) хватит. Грубых ошибок (больше 3-х "сигма"(СКО) = 51 мкм) при измерениях нет. И не только 10 мм, а любого в диапазоне измерений с соблюдением Руководства по эксплуатации. И чем точнее, тем "кропотливее" Таковы ТУ (ТЗ) Топикстартера. -
Вариант 1
-
Самый простой вопрос. Измерение диаметров.
владимир 332 ответил на тема форума автора twpsua в Измерения
А что ж, что измерил, то и указал... -
Весы автомобильные BCA-C
владимир 332 ответил на тема форума автора r.galiev в Справочная информация
А в Эксплутационной Документации по Монтажу ничего нет? -
Самый простой вопрос. Измерение диаметров.
владимир 332 ответил на тема форума автора twpsua в Измерения
ИМХО, понятно, что ц.д. (дискретность) 0,01 мм - ШЦЦ по ГОСТ 166 или Mahr, Mitotoyo, Digimatic и пр .- "цифровой" Про "глубокость" речь не шла При таком допуске? В 360 "микрон" по 14 квалитету. ОДНОЗНАЧНО, пусть и на нижнем пределе. -
Самый простой вопрос. Измерение диаметров.
владимир 332 ответил на тема форума автора twpsua в Измерения
ИМХО в этом случае за результат измерения принимают среднее арифметическое значение, т.е. 10,04 мм. Если еще точнее: Предельная погрешность однократного измерения = + 3 СКО (среднеквадратичного отклонения) - 3 Х 0,017 = 0,051 мм =51 мкм. При четырех измерениях она уменьшится в корень квадратный из числа измерений, т.е. в 2 раза 0,026 мм = 26 мкм. И результат запишется так 10,04 + 0,026 мм.Вам в помощь ГОСТ 8.736-2011 Измерение прямые многократные. Методы обработки результатов измерений. Основные положения. Поля допусков по ГОСТ 25347-82. Для 10Н14 вернее предельное отклонение (ВО) + 360 мкм, НО 0 мкм. -
Сфера государственного регулирования
владимир 332 ответил на тема форума автора rus034 в Законодательная метрология
Уже понял -
Посмотрите в Этой Теме
-
А кашу-то сварили "домовенку". Сегодня же Ефрем Спирин! А то он Вам даст
-
Сфера государственного регулирования
владимир 332 ответил на тема форума автора rus034 в Законодательная метрология
Да, уж -
Сфера государственного регулирования
владимир 332 ответил на тема форума автора rus034 в Законодательная метрология
В таком случае срочно готовлю запрос по всем измерениям, не включенным в epi и никаких проблем. "Все сложное просто" -
Сфера государственного регулирования
владимир 332 ответил на тема форума автора rus034 в Законодательная метрология
Получается в региональном органе исполнительной власти - в "информационном фонде" областного ЦСМ по предоставлению департаментов. -
На практике эта "разномастица" однотипных СИ (в т.ч. ШЦ) на большинстве предприятий в нашей стране. это конечно так. Но если не указывать в технологической документации ни ТУ на СИ, ни его МХ и др. характеристик: диапазона измерений, погрешности, условий эксплуатации и т.п. , то можно вообще прийти к абсурду. Ваш технолог пропишет: контролировать Втулки Штангенциркулем. Сразу возникает вопрос каким? Ответ: любым, который под руки попадется. И аукнется это Вам на выходе готовой продукции. И на какой технологической операции пошел Брак не определишь. А проконтролировать выбор СИ (ШЦ) при МЭ как? Допуск на технологическом переделе есть, а характеристик СИ нет. Может и не нониусным ШЦ надо измерять, а цифровым или вообще микрометром МК.
-
Согласно этих требований при МЭ контролируется правильность выбора СИ для конкретной операции тех процесса. И никуда от этих требований не деться. В эксплуатационной документации и в ОТ ГОСТ и ТУ указывается. Для импортных достаточно Фирмы - Изготовителя. и модели СИ. А технологу при прописывании технологического процесса что мешает обратиться к метрологу. Тем более что на предприятии СИ приобретаются обычно не единичными экземплярами, а партиями, и метрологи в курсе: какие СИ применяются в конкретном цехе предприятия.
-
1. В этом случае не моя "епархия" и экспертом в данной сфере деятельности выступать не могу. 2 Да, по "ед. счета" "Америку для меня открыли". Пусть я не в каменном веке, но по крайней мере в прошлом. Касаемо основной и приведенной относительной погрешности - считаю, что для ответа важно - ведь разные они в зависимости отчего этот % берется. И в экспертируемой документации разработчик это должен прописать: от измеренного значения или к примеру от верхнего предела измерений СИ, для того чтобы эксперт мог подтвердить или опрвергнуть правильность выбора конкретного СИ для контроля требуемого параметра.
-
В таком случае, если я бы был экспертом по Вашим данным прописал бы следующее: 1. Если допуска НИКАКОГО - указать допускаемые отклонения всех требуемых. контролируемых параметров. 2. Погрешность измерения по метрологическим канонам чаще всего не более 1/3 допуска. Уточните погрешность Ваших СИ: 3% и 5% - это их относительная или приведенная погрешность и + к оному какие-то "мифические" 10 и 5 ед. счета. P.S. A так для моего заключения нужна "конкретика".