Поиск в системе
Результаты поиска по "КИМ" в темы.
Найдено 632 результата
-
Добрый вечер! Нужна консультация компетентных специалистов. На предприятии есть контрольно-измерительная машина КИМ-1400. На ней предполагается осуществлять контроль геометрических размеров корпусных деталей, как линейные и диаметральные размеры, угловые размеры, так и контроль допусков формы и расположения. Собственно вопроса 2: 1. Является ли измерение допусков формы и расположения поверхностей на данной КИМ прямыми измерениями. 2. Ну и второй вопрос вытекающий из первого. Метрологи на нашем предприятии считают что контроль допусков формы и расположения являются косвенными измерениями и следовательно в соответствии с ФЗ -102 необходима разработка методики измерений с ее последующей аттестацией. В ФЗ-102 в статье 5 пункт 2 гласит, что методики (методы) измерений, предназначенные для выполнения прямых измерений, вносятся в эксплуатационную документацию на средства измерений и аттестации не подлежат. В руководстве по эксплуатации на КИМ в разделе "Работа с допусками" есть общее описание контроля в том числе допусков формы и расположения. Можно ли считать, что на данной КИМ контроль данных допусков будет являться прямым измерением? Сам если что не метролог, поэтому сильно не смейтесь) Просто деталей для контроля много и разных и делать на каждую деталь, на каждый допуск методику, да еще её и аттестовывать, это что-то немыслимое.
-
1. В случае с КИМ такие измерения считаются прямыми. Суть в том, что координатно-измерительная машина напрямую собирает пространственные координаты множества точек на поверхности детали. А уже программное обеспечение КИМ по этим координатам автоматически вычисляет и оценивает все геометрические параметры: линейные и диаметральные размеры, углы, а также допуски формы (например, отклонение от цилиндричности, плоскостности) и расположения (соосность, перпендикулярность, позиционное отклонение). Искомое значение параметра получается непосредственно из опытных данных машины — не нужно отдельно измерять несколько независимых величин и потом пересчитывать их по сложной формуле. Поэтому здесь нет того самого «косвенного» характера, о котором говорят ваши метрологи. 2. Нужно ли разрабатывать и аттестовывать отдельную методику для каждого допуска? Нет, не нужно. Именно потому, что измерение таких допусков на КИМ — прямое. Согласно п. 2 ст. 5 ФЗ-102, методики, предназначенные для прямых измерений, вносятся в эксплуатационную документацию на средство измерений и аттестации не подлежат. То, что в руководстве по эксплуатации КИМ-1400 есть раздел «Работа с допусками» (где описан общий принцип, как машина это делает), — как раз и есть та самая фиксация метода в документации на средство измерений. Закон не требует для такого случая отдельной аттестации методики под каждую деталь или каждый допуск. P.S. на этот раз ИИ не обманула
-

Необходимость разработки методики измерений на КИМ-1400 Лапик
Семен Кирюшин ответил на тема форума автора Dmitrii44 в Выбор
Вот назначение КИМ из описания типа. Делаем вывод, что это прямое измерение. Страшные у вас метрологи))))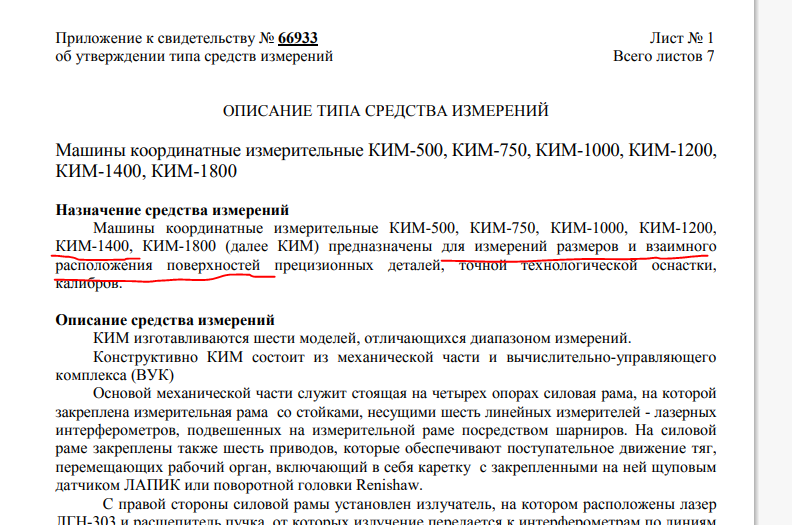
-
Автор пособия молодец, упомянул не только КИМ, но и Лапик. Но. Дальше идет повествование по старым советским гостам, с прилегающими поверхностями. А КИМы (импортные - точно) работают по средневписаным (или средневыявленым), по натыканым точкам (как там это правильно называется - с ходу не вспомнить)
-
Воскресенье. Все отдыхают. Я не считаю себя компетентным в данной области. С КИМ никогда не работал. Исхожу из общих правил. Прямое измерение это когда вы результат получаете непосредственно со средства измерений. Т.е. смотрите на дисплей или в монитор и видите результат. Никаких дополнительных манипуляций не требуется. Вы не записываете результат, не пересчитываете его по каким-то формулам. Но у вас должна быть подробная инструкция. Как установить деталь (группу деталей), какой щуп взять, на какую кнопку когда нажать. Я обычно так делаю в своей области. Читать всю документацию на КИМ каждый раз при контроле делали сложно и нет необходимости. Я просто копирую из общего текста нужные части и вставляю в рамочную инструкцию. Но это мое личное мнение. Посмотрим что в понедельник скажут спецы по геометрии.
-
Сомневаюсь что скажут. С Лапиком и его ПО мало кто тут работал. Если работал вообще. Но в общих словах вы все сказали верно. Если цифирки берутся с дисплея/монитора СИ, то измерения прямые, и не надо разрабатывать отдельную методику. Она уже должна быть заложена и реализована в СИ. Если в ПО заложено выведение отклонений форм и взаимного расположения поверхностей, то по идеи, при УТ должны были сие испытать. Хотя на опыте моей КИМ, с ПО Аберлинк, я до сих пор не всегда понимаю откуда цифири там эти берутся, каким алгоритмом обработки массива натыканых точек получены такие результаты. И писать на это методику я точно не собираюсь.
-
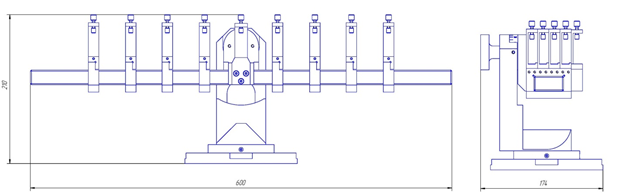
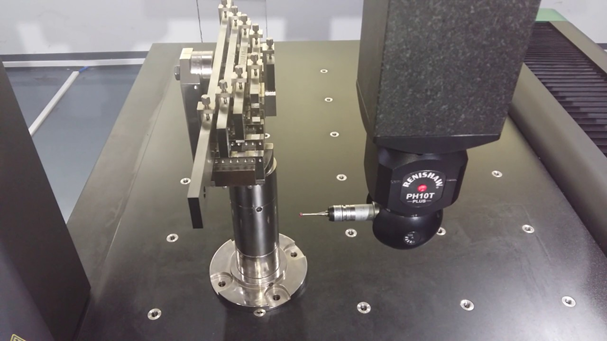
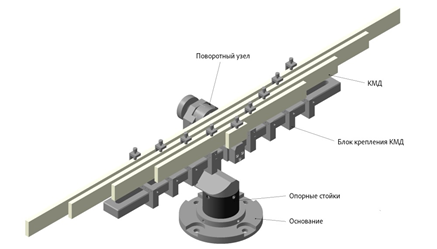
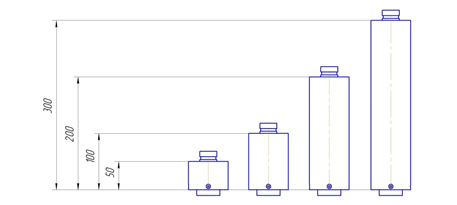
Здравствуйте! На современном производстве имеется большое количество координатно-измерительных машин (КИМ). Для проведения качественных измерений и беспрерывной работы каждая машина должна проходить своевременное техническое обслуживание, которое включает в себя проведение калибровки или поверки. Часто многие специалисты сталкиваются со сложностями при проведении данных работ связанных с закреплением КМД непосредственно на КИМ, прибегая к использованию подручных средств (магниты, угольники и т.д.). Именно поэтому предлагаем вам приобрести «Устройство фиксации КМД" (рис. 1), которое позволит проводить поверку/калибровку в соответствии с МИ 2569-99 и выполнять позиционирование КМД без применения подручных средств. Рис. 1 Габаритные размеры Устройство позволяет одновременно позиционировать пять КМД вдоль линий, параллельных координатным осям, и по одной пространственной диагонали пространства измерений КИМ. Устройство состоит из основания, опорных стоек, поворотного узла и площадки для крепления КМД (рис. 2): Рис. 2 Общий вид устройства фиксации КМД Для обеспечения фиксации устройства на основании машины КИМ используются стандартные винты M8, M10 или M12, совместимые с различными типами КИМ. Набор опорных стоек (рис. 3) позволяет установить необходимую высоту КМД относительно плоскости стола машины, что позволяет использовать данное устройство на различных по диапазону КИМ. Рис. 3 Опорные стойки Поворотный узел обеспечивает наклон КМД под заданным углом 0-45°, а так же вращение вокруг оси 0-360°, что позволяет калибровать все рабочее пространство КИМ. Блок фиксации КМД позволяет одновременно надежно и быстро позиционировать пять концевых мер длины относительно друг друга. Зажимной механизм предотвращает выпадение концевой меры. Для обеспечения наименьшего прогиба, КМД устанавливается узкой боковой поверхностью на две цилиндрические опоры. Для правильного позиционирования опор создана специальная шкала с маркировочными точками Эри. Диапазон размещаемых КМД от 50 до 1000 мм. Характеристика Значение Габариты (ДхШхВ), мм 600х174х210 Материал Сталь Угол вращения вокруг оси, град. 360° Угол наклона, град. 0-45° Градуировка угла, град. 15° Наибольшая КМД для зажима в плоскости XY, мм 1000 Количество позиционируемых мер длины, шт. 5 Опорные стойки, мм 50, 100, 200, 300 Вес, кг 12 * * - Вес указан с опорной стойкой 50 мм. Являясь разработчиком и производителем данного устройства, мы имеем возможность вносить конструктивные изменения под ваши требования, например, для машин с меньшим диапазоном измерений. Вопросы по стоимости, срокам и вариантам исполнения прошу направлять в личные сообщения, либо на почту red-pass@mail.ru
- 9 ответов
-
- 1
-
-
- поверка ким
- координатно-измерительная машина
- (и еще 2 )
-
Везде мониторы на стол КИМ ставят? Тут, на снимке, просто специалист пытается впихнуть невпихуемое.
-
Координатно-измерительные машины. УТСИ
Семен Кирюшин ответил на тема форума автора polinape в Проведение испытаний
В соответствии с ГПС сейчас назначают в качестве средств поверки КМД. Но практически это реализовать почти невозможно. После стяжки 4 мер по 1000 мм вообще непонятно какую величину они воспроизводят. Посмотрите последние методики поверки на КИМ. Раньше пропускали в качестве средства поверки измерители линейных перемещений лазерные, но по факту они не проверяют машину в ее реальных условиях эксплуатации, т.к. проверяется только точность линеек, без учета погрешности измерительной головки КИМ.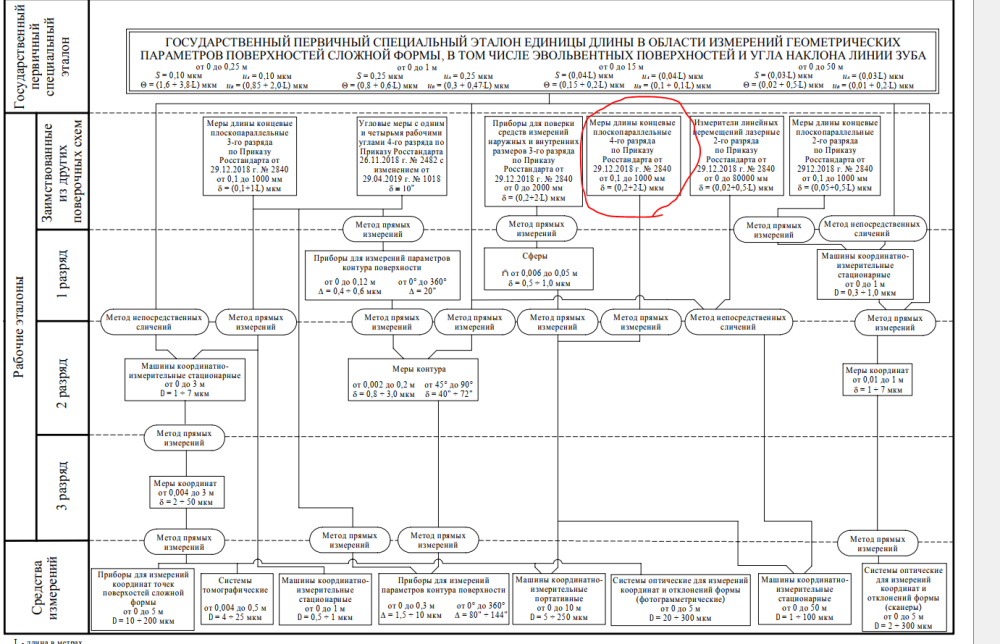
-

Координатно-измерительные машины. УТСИ
Логинов Владимир ответил на тема форума автора polinape в Проведение испытаний
А с какой погрешностью надо измерять 4000 мм? Бывают КИМ под такие размеры. Портальная КИМ Деталь располагается под порталом, по которому движется измерительная головка. Конструкция рассчитана на крупногабаритные изделия массой до нескольких тонн: штампы, пресс-формы, детали кузовов. Точность — 3–10 мкм; рабочий объём специализированных промышленных установок достигает 6000×4000×3000 мм и более. -
Здравствуйте, помогите пожалуйста! Приехали к нам калибровать КИМ, Кто должен заниматься измерением мер? Сами сотрудники или все таки поверитель?
-
Доброго времени суток. Помогите кто может. Сломался модуль ACM01(прошивка ver.2.7), ставлю новый ver.3.3 не идет. Хочу понизить прошивку а утилиты нет. Скиньте пожалуйста у кого есть утилита FdcTool.
-
Как реализовать проверку диапазона КИМ в случае если границы диапазона выходя далеко за пределы габаритов машины. Например диапазон до 3000 мм
-
Координатно-измерительные машины. УТСИ
Семен Кирюшин ответил на тема форума автора polinape в Проведение испытаний
Это конечно же так, но чем выше диапазон по оси Z, тем больше закладывается погрешность (можете посмотреть описания типа на КИМ, там прослеживается зависимость). -
Координатно-измерительные машины. УТСИ
Семен Кирюшин ответил на тема форума автора polinape в Проведение испытаний
Какая-то у вас волшебная КИМ)))) обычно для таких типоразмеров погрешность начинается от 3,5 мкм. Что за производитель? -
Вопросы по КИМ Мастер-Эксперт и ПО Rational DMIS
тема форума создал Микрон_Милиметрович в Эксплуатация
Доброе утро, уважаемые коллеги! Я хотел бы глубже изучить это чудо современной метрологии — координатно-измерительные машины (КИМ). Лично я работаю на такой измерительной системе (Мастер-Эксперт с ПО Rational DMIS) чуть более трёх месяцев, и у меня накопился ряд вопросов, на которые, к сожалению, поставщики дали неполные ответы. Если кто-то ещё сталкивался с этим симбиозом китайской и английской инженерии, давайте поможем друг другу и поделимся опытом. Вот вопросы, которые меня интересуют (возможно, они покажутся вам простыми, но тем не менее): Выбор диаметра. При оценке отверстий и валов машина выдаёт три диаметра: максимальный, минимальный и средний. Какой из них имеет большее значение для производства? Проблема среднего диаметра в том, что если отверстие будет эллиптическим, калиброванная пробка не войдёт, нутромер покажет отклонение, а среднее значение от КИМ при этом может оказаться в пределах допуска. Какой параметр на практике является решающим? Поверка эталонной сферы. В методике поверки в качестве эталонов указаны сфера и набор концевых мер. С мерами всё понятно — их периодически поверяют. А вот эталонная сфера — нет. Условно, ЦСМ говорит: «Мы верим сертификату на сферу, выданному в королевстве, он действует на протяжении всего срока службы машины». Но при проведении калибровок щупа его наконечник неизбежно контактирует со сферой, и её поверхность со временем изнашивается. Вопрос: Переходит ли погрешность, вызванная износом сферы, в систематическую погрешность измерений после калибровки щупа? Буду благодарен за ваши советы и комментарии! -
Всем спасибо за мнения! В ОТК есть видеомикроскоп и КИМ, но контролировать размер технологу хочеца быстро. а также чтоб оператор сам мог это сделать. Он (технолог) показал мне в интернете подходящий нам набор измерительных валиков, стоимостью больше миллиона, вопрос дальнейшего "убийства" КМД отпал. И тут уже у меня возник вопрос - а в чем разница? Ведь валики будут также изнашиваться и царапаться? Понятно, что их не притирают как КМД, но все же...
-
Коллеги, здравствуйте! Поставщик КИМ предлагает приобрести магазин щупов для КИМ. Может кто-то сталкивался с этим или кто-то использует в работе. Поделитесь пожалуйста о плюсах и минусах в работе этого магазина и необходим ли он. Заранее спасибо!
-
Вопросы по КИМ Мастер-Эксперт и ПО Rational DMIS
Гость ответил на тема форума автора Микрон_Милиметрович в Эксплуатация
Доброе утро. Работала с КИМ, но с другими. 1 Вы абсолютно правы, средний диаметр это не "реальный" диаметр. С другой стороны, трехстороннюю огранку вала, например, не поймать ни микрометром гладким, ни скобой рычажной, ни другими средствами измерений, предназначенными для измерений наружных размеров и подходящими по конструкции для измерений валов. Собственно и фактический диаметр вала подобными средствами измерений определяют как среднее значение из измеренных. Некоторое ПО КИМ позволяет выдать протокол с массивом измеренных значений и (или) рисунком, на котором изображены вписываемые максимальные, минимальные, средние окружности (и другие). Как на рисунке, так и по числовым значениям будут видны максимальные отклонения от номинального значения диаметра. Опять же смотря какие цели измерений на производстве. То есть какой класс допуска на контролируемый размер, есть ли требования к отклонению формы и пр. 2 Сферы есть утвержденного типа. Например, недавно утвердили тип сфер, регистрационный номер 96468-25. Посмотрите в ФИФ ОЕИ описание типа на них, вдруг метрологические характеристики сфер 96468-25 соответствуют требованиям, установленным в методике поверки Вашей КИМ. Оба эти вопросы болезненные, периодически их поднимают на конференциях, встречах. Конечно же, конечно же, если стеклянную сферу не ронять, то диаметр измениться не должен за пару десятков лет. Могу ошибаться, в стекле не спец. Возможно получится выйти из положения аттестовав сферу в качестве эталона. Если найдете ЦСМ с требуемой областью аккредитации и технической возможностью. Как ПО КИМ проводит расчет интересно, при испытаниях средств измерений в целях утверждения типа, скорей всего только проверяют номер версии, наименование ПО, контрольную сумму и алгоритм обработки. А вот было бы интересно проверить правильность расчета, измерить отклонение формы или расположения с помощью КИМ и с помощью альтернативного средства измерений (не КИМ), рассчитать погрешность именно расчета. А то как-будто ПО КИМ никто и не проверяет -
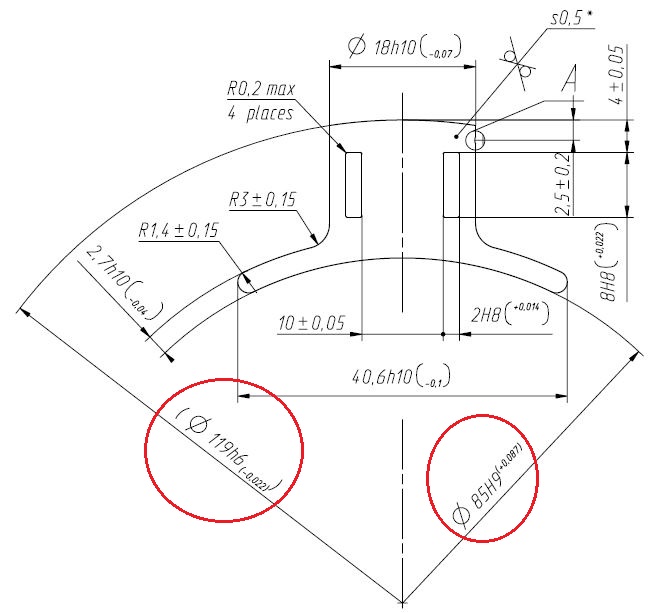
Всем привет! Ситуация следующая. Требуется измерить диаметр на листе полюса (на чертеже отмечено). Загвоздка в том, что номинал диаметра большой, а сектор для измерения короткий. Из оборудования имеется ВИМ и КИМ. Вот сколько раз строю сектор, то вот и столько же разных значений получается на одной и той же детали, и при этом диаметр всегда показывает больше чем номинал. Я понимаю, что для измерения диаметра/радиуса нужен сектор больше, так как для оборудования такое маленькое скругление=прямой участок, и оно само достраивает окружность по каким-то своим соображениям. Соответственно есть несколько вопросов: 1) Может вам на глаза попадался документ, в котором прописано, каким должен быть минимальный сектор для построения окружности при измерении диаметра и радиуса на КИМ и ВИМ, как маленького так и большого размера? 2) На каком оборудовании вообще можно с такой точностью измерить данные диаметры при таком маленьком секторе (шаблоны не предлагать, так как их тоже нужно контролировать)? 3) Вот вам принесли такое на измерение, вы бы взяли в работу? Если нет, то с какой формулировкой вернули бы обратно это конструктору? Спасибо)))
-
Добрый день. Среди тех кто использует КИМ фирмы MITUTOYO. Подскажите вы занимались перемещением КИМ и если да, то к кому обращались? Как смогли отключить датчик перемещения? Или может быть кто-то знает "хакеров" которые смогут отключить датчик перемещения, без потери функционала КИМ
-
Данные: имеется деталь с множеством отверстий, центра которых находятся на одном диаметре. Необходимо узнать этот фактический диаметр. Сами отверстия замерены, найдены пересечения осей этих отверстий с плоскостью, а вот как по этим точкам построить окрежность - вот на это не могу найти ответа. Облазил всё, что мог, так и не нашёл, как это сделать
-
Здравствуйте, кто сможет описать работу колибровку щупа. Алгоритмом по порядку с скринами и описанием
-
Поиск организаций , оказывающих услуги по контролю деталей на КИМ
тема форума создал metrolog61 в Учреждения
Уважаемые коллеги, ищу организации, оказывающие услуги по контролю крупных деталей на КИМ в Рязани и соседних центральных областях. Подскажите, у кого есть такая информация.