Enzo
-
Число публикаций
735 -
Регистрация
-
Последнее посещение
Тип контента
Профили
Форумы
События
Библиотека
Интернет-журнал
Статьи
Весь контент пользователя Enzo
-
Калибровка по 17025 (туды его в качель)
Enzo ответил на тема форума автора Тамбовский Волк в Общие вопросы
Раз "понимай, как хочешь", то грош цена таким словам. И такому измерению с абсолютно достоверным значением, но с неопределённостью "отсюда и до обеда", которую не пришей ни пристегни. -
"Помогите" не равно "сделайте за меня".
-
Калибровка по 17025 (туды его в качель)
Enzo ответил на тема форума автора Тамбовский Волк в Общие вопросы
Если бы он был абсолютно достоверен, то не было бы неопределённости вообще. Было бы недостижимое на практике истинное значение. А так что в КН, что в КП есть измеренное значение и вероятностный интервал доверия. В первом случае интервал берётся в процессе обработки результатов измерений, во втором случае он заранее известен и определён при утверждении типа с запасом. -
Правильно говорите, а то мы так потихоньку вернёмся к обсуждению спидометров в автомобилях...
-
Зачем уходить от калибров? На производстве чаще встаёт задача определения годности детали, чем измерение как таковое. А вот если по калибру она бракованная, то в тот момент уже становится интересно, насколько именно, чтобы понять, можно ли исправить брак или деталь надо списывать. Во многих случаях калибры - это вообще единственный вариант, даже КИМы и микроскопы не всесильны.
-
Без чёткого ТЗ результат - ХЗ. В зависимости от номинала и требуемого допуска СИ выбираются разные. Возьмите пятидесятиметровую деталь, так она и на КИМ не влезет, и даже линеек лекальных подходящих не существует. Я утрирую, но, думаю, суть понятна. Размер, который вам нужен, обычно не входит в список ответственных и имеет большие допуска. Соответственно, изобретать прямо новые СИ для контроля такого размера просто нецелесообразно, если можно линейками обойтись. Да вы бы и сами не стали изготавливать такое СИ, которое купит полтора землекопа по незнанию)
-
Если без вышеперечисленного, то калибр однозначно подойдёт.
-
Калибровка по 17025 (туды его в качель)
Enzo ответил на тема форума автора Тамбовский Волк в Общие вопросы
Раз говорим про ВИТы, то тут ещё десять раз надо перепроверить, соблюдаются ли требования по скорости аспирации от 0.5 до 1.0 м/с в разных частях цеха, куда Михалыч ходит. Потому он ходит по цеху ещё и с анемометром! -
Калибровка по 17025 (туды его в качель)
Enzo ответил на тема форума автора Тамбовский Волк в Общие вопросы
Вы будете смеяться, но на КАЛИБРЫ не распространяется КАЛИБРОВКА, как бы глупо это не звучало. Калибры подлежат проверке. А шц можно купить в реестре, да только покупать-то будет не метролог, а снабжение, которое может не согласовать с метрологом конкретный тип СИ, а просто по приказу "сверху" купить первый попавшийся штангель, что подешевле, и делай с ним, что хошь, хоть выбрасывай. -
Калибровка измерительных головок станков с ЧПУ
Enzo ответил на тема форума автора Dom3n3c в Проведение поверки
ПО станка, скорее всего вам не позволит нормально контролировать продукцию. Ну и результатам такого измерения я бы особо не доверял. Представьте себе лицо заказчика, если на сторону делаете детали)))))) Если вы делаете плиту с вертикальными отверстиями, то ещё куда ни шло, но если у вас есть боковые отверстия, да ещё не дай бог под углом - пиши пропало. Не знаю, какая точность вам нужна, но может (ладно, портальные КИМ подороже) хотя бы руку измерительную прикупить? Всяко лучше, чем гвозди микроскопом забивать станком с ЧПУ детали контролировать. -
Калибровка по 17025 (туды его в качель)
Enzo ответил на тема форума автора Тамбовский Волк в Общие вопросы
— А эти ягоды можно есть? — Можно, только отравишься. Спортлото-82. -
Калибровка по 17025 (туды его в качель)
Enzo ответил на тема форума автора Тамбовский Волк в Общие вопросы
Вы всё правильно расписали детали, но основная мысль была в том, как я понял, что если у Михалыча ШЦ не утверждённого типа (так вышло, не спрашивайте, просто он удобный и подходит именно Михалычу), то поверку ЦСМ по понятным причинам произвести не может и не должен, а задача Михалыча именно в том, чтобы убедиться, соответствуют ли метрологические характеристики его ШЦ, например, тем, что указаны в паспорте на этот ШЦ. При этом Михалычу неопределённость вообще не нужна, ему нужно именно заключение о годности. -
Хорошо, похоже, вы правы. Посмотрел в описания типа обычных металлических линеек, там всё более логично. К примеру, в 74468-19 Калиброн задаёт допускаемые отклонения от номинальных значений длины шкалы и расстояний между любым штрихом и началом или концом шкалы ±0,30 мм при длине линейки в 300 мм и ±0,40 мм, если от 300 до 500. Тогда ответ очень простой. Вы приводите выдержку из неизвестного документа. Предположу, что это чьё-то ТУ, которое построено таким образом, чтобы не расходовать много ресурсов на высокое качество продукции. Кто-то для себя прописал так, как захотел. Если эта продукция вам не подходит, можно её не покупать, но скорее всего именно она будет дешевле по тем же самым причинам.
-
Калибровка измерительных головок станков с ЧПУ
Enzo ответил на тема форума автора Dom3n3c в Проведение поверки
Вообще, вопрос интересный. У меня на производстве довольно много станков с ЧПУ, но детали, на них произведённые, всё равно приносят ко мне на КИМ, хоть у них там и стоят измерительные головки Renishaw с щупами из синтетического рубина, как и на КИМ. Сдаётся мне, сделать подобие КИМ из станка не так-то и просто. -
А если просто в открытом доступе поискать? Нечасто сталкиваюсь с манометрами, конкретно про эти не знаю, но те старенькие, что видел, обычно имели паспорта не на единицу оборудования с заводским номером, а один паспорт на партию.
-
Так вы ещё раз перечитайте свою цитату. Начало не про погрешность нанесения шкалы, +-0.1 мм это допуск на габаритный размер линейки, с номиналом 35-50 мм, как я понимаю. Потом говорится про ширину штриха, а уже после этого про предельно допускаемую погрешность измерения. Так как ширина деления колеблется в пределах 0.07 мм на каждое деление, а всего их там на той, например, что я привёл, аж 300 делений, то посчитайте сами, какова будет суммарная погрешность.
-
У вас не сохранилось паспортов на них? Поищите типовые паспорта на них, может быть там будет явное указание МПИ.
-
Признание импортной поверки
Enzo ответил на тема форума автора Радик Мавлявиев в Законодательная метрология
Совершенно верно. Если трансформаторы в ФИФ есть, то без разницы, кто проводил поверку, хоть вообще она не проводилась. Вон мы ж покупаем микрометры/штангенциркули у Mahr и Mitutoyo, одни немцы, вторые японцы, но поверяем их в РФ спокойно, потому что они утвердили эти типы микрометров/штангенциркулей в РФ. -
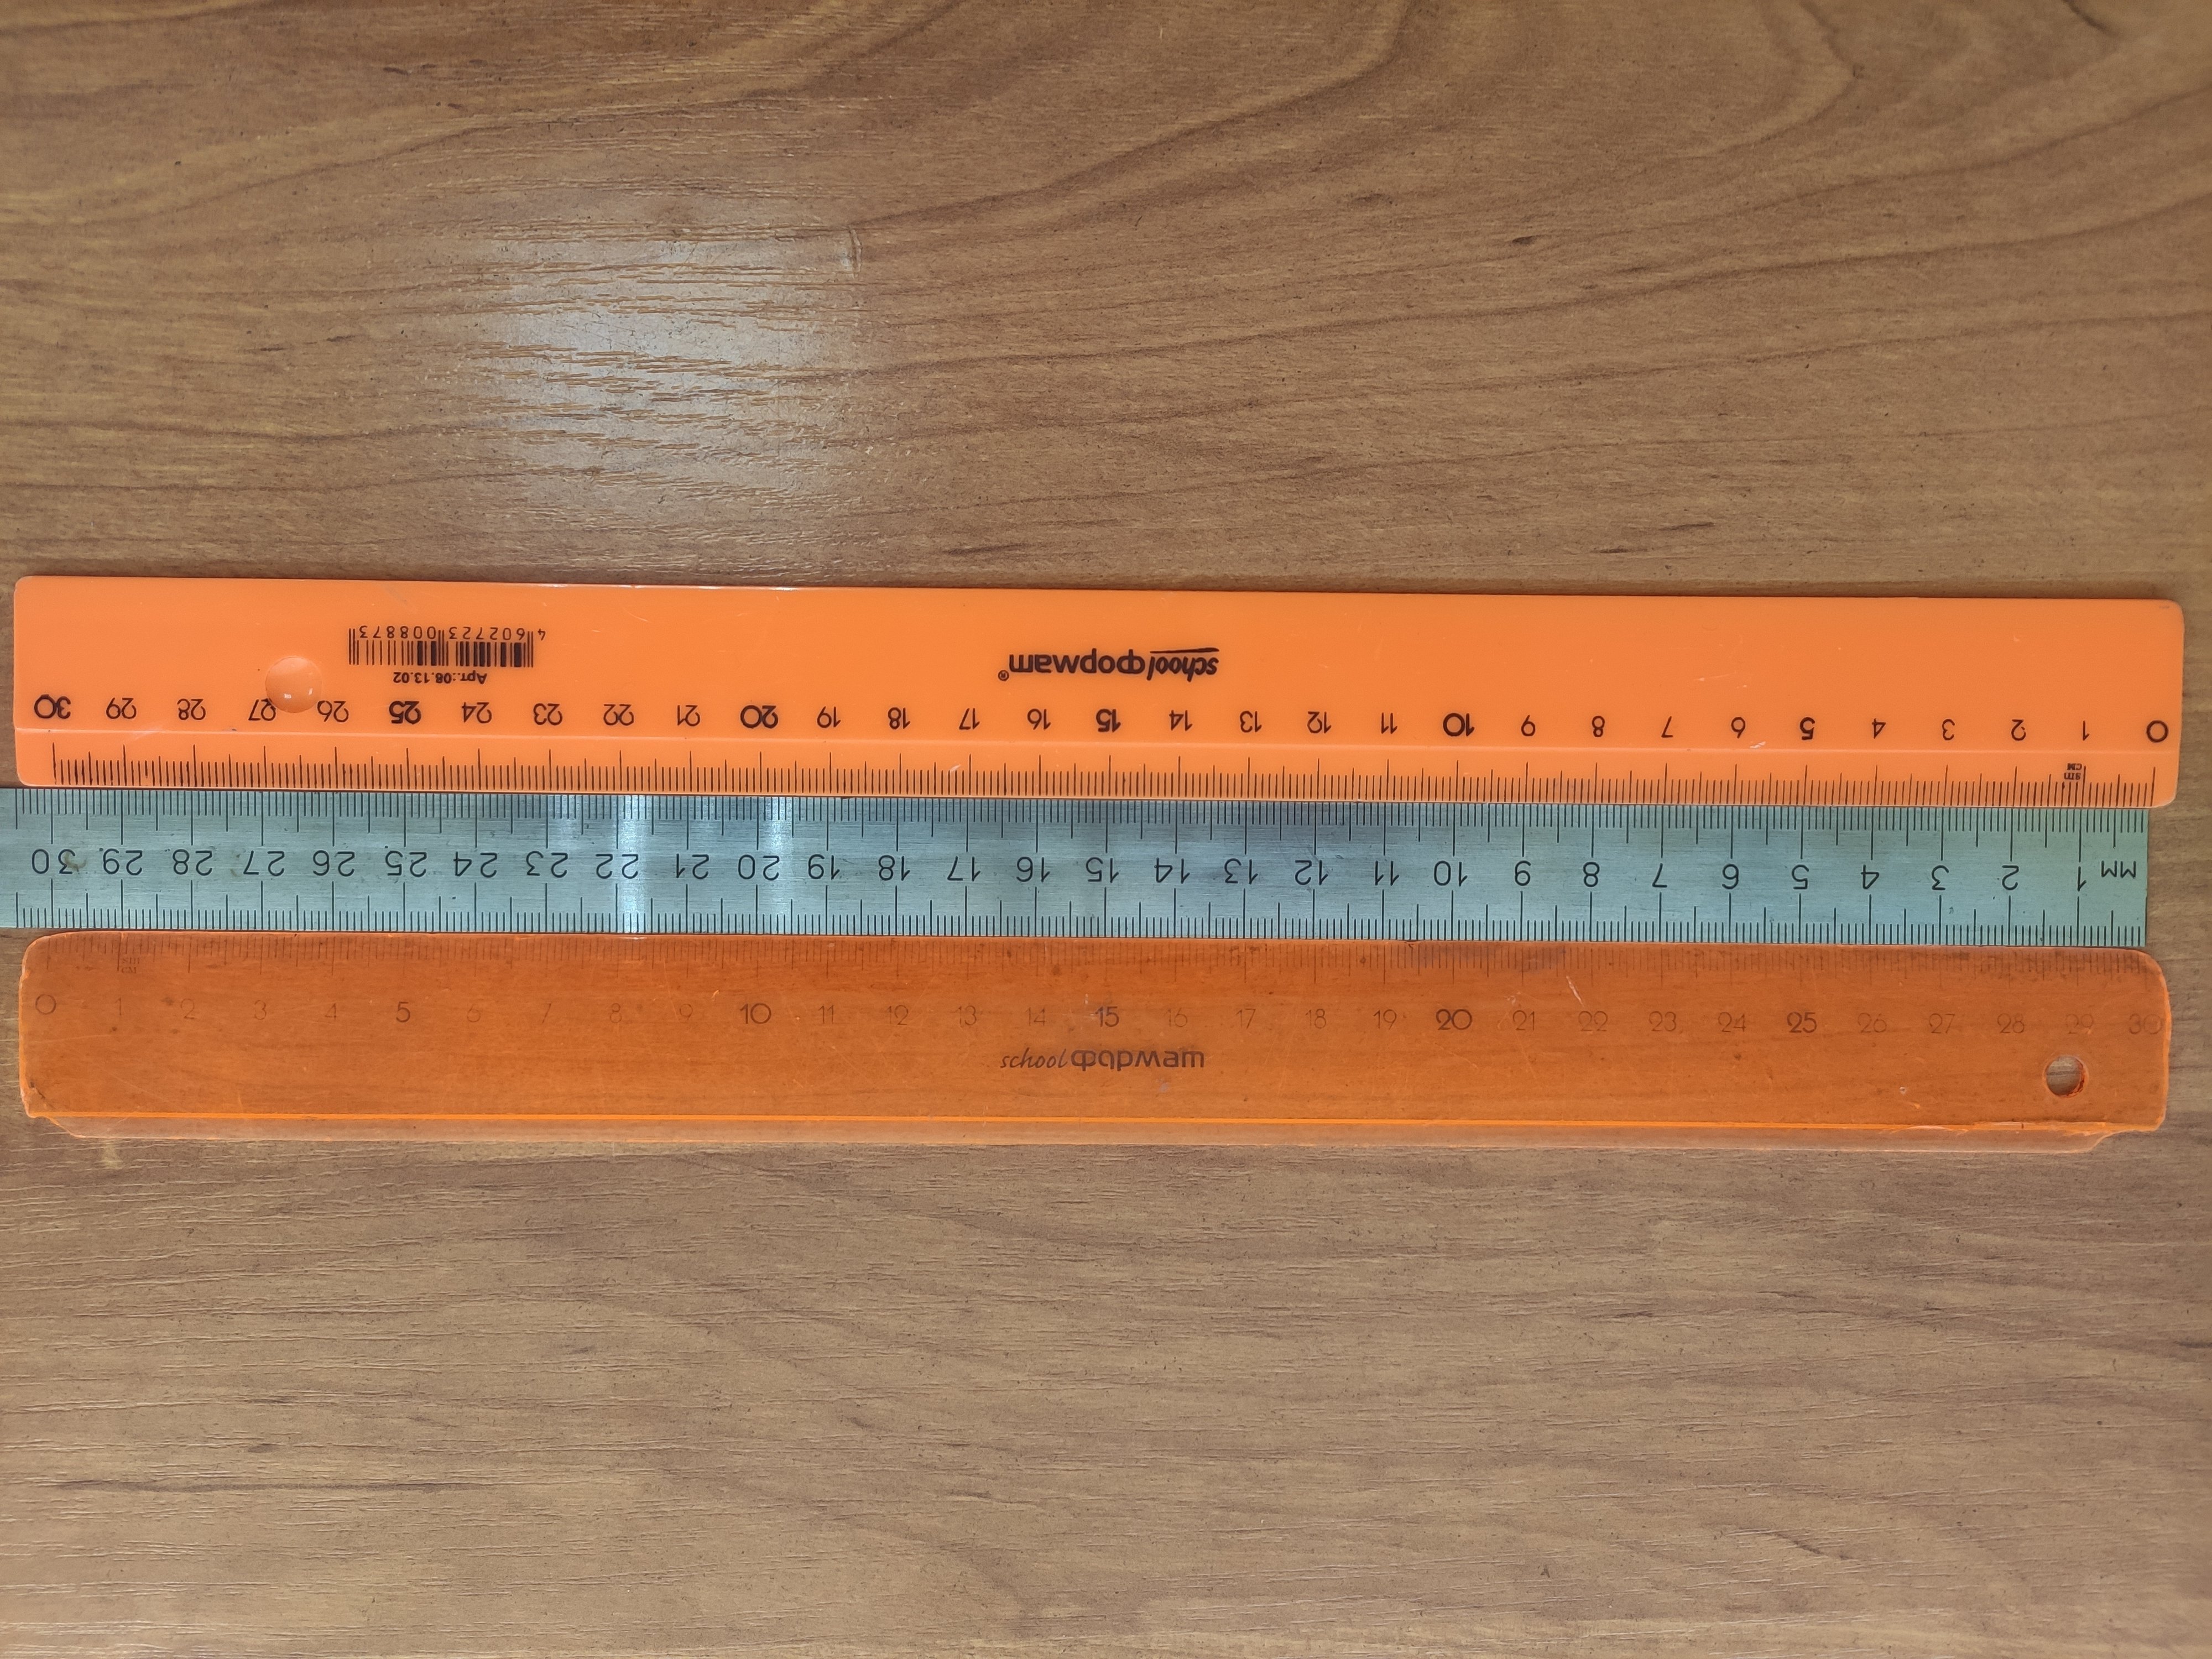
Ну вот пример. Посередине поверенная линейка, по краям линейки одного и того же производителя, одна старше другой. Совместил не совсем идеально, но видно, что более яркая линейка врёт как раз примерно на миллиметр в конце 300-миллиметрового диапазона.
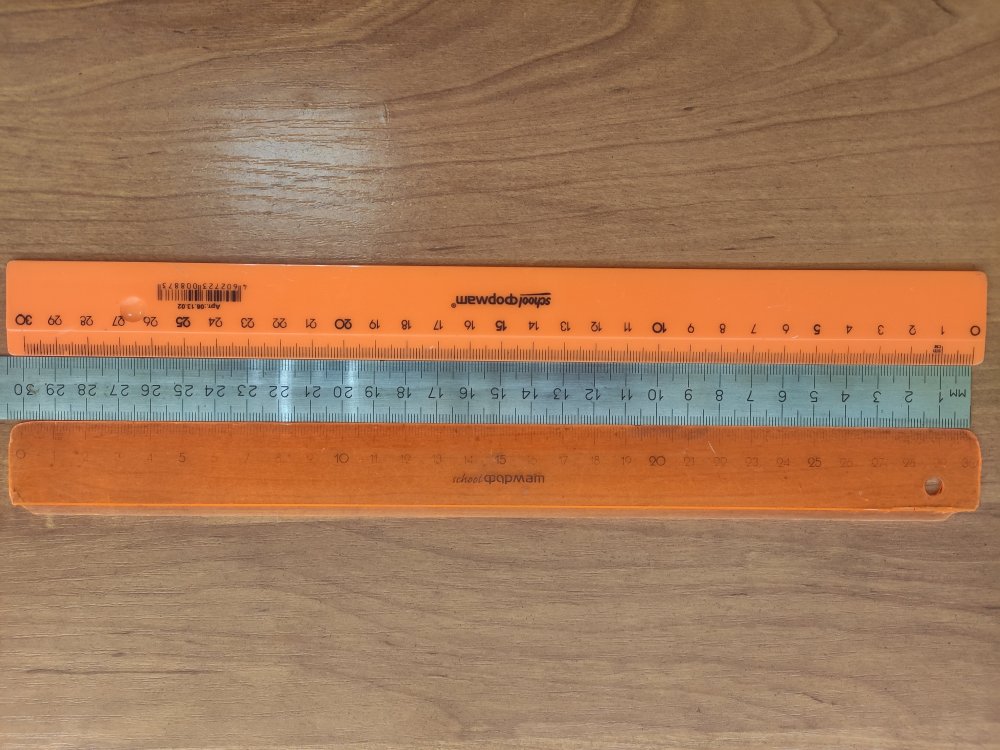
-
Аттестация лабораторного оборудования внутри предприятия.
Enzo ответил на тема форума автора Алёна Д в Аттестация
Мы не знаем пока ничего о вашем предприятии. Может вы вообще в оборонке работаете и под ГОСТ РВ 0008-002-2013 попадаете, там слегка другие правила аттестации. В приведённом вами ГОСТ Р 8.568-2017 в п. 6.2 слова про необходимость относятся не к проведению аттестации вообще, а к составу комиссии. Т.е. в состав комиссии естественно включается заказчик этой самой аттестации, исполнитель, а вот если у исполнителя не хватает умений, сил, знаний, оборудования для проведения аттестации, то привлекаются дополнительно те юрлица, у которых это всё есть. Бывает, что для аттестации какого-нибудь хитрого стенда половина оборудования есть только у ООО "Иванов", но нет другого нужного оборудования, зато оно есть у ООО "Петров", но у тех нет того оборудования, которое есть у ООО "Иванов". Тогда сразу несколько исполнителей может быть задействовано, например. -
Никакой штангенциркуль тут явно не подойдёт, у него погрешность больше нужного поля допуска. Микрометр, вами приведённый, имеет цену деления, почти равную половине поля допуска. Остаётся взять микрометр с ценой деления 0.001. Например, у меня есть такой TESAMASTER (№ в ФИФ 33315-06). В вашем вопросе не хватает данных по номиналу измеряемого размера (у микрометров 275-300 ПДП=7 мкм, в то время, как у 0-25 ПДП=2 мкм), ну и вообще надо бы знать, подлезете ли вы в принципе в изделие этим микрометром, может особенности корпуса не позволят (предположу, что у вас сборка, потому что есть нагружение). В случае, если ничего явно не подходит, заказывайте калибр и всё получится.
-
Тут лучше конструктору вопрос задать, который этот чертёж построил. По мне, ваша соосность - лишний размер, тем более, что на ЧПУ делается, а не на универсалке. Поставил, закрепил - и всё поехало без смещений, часто "базовое" отверстие делается на ЧПУ вместе с остальными заданными от него отверстиями за один установ, потому никуда не денется. А вот с точки зрения контроля, по-хорошему, конечно, конструктору надо во-первых было указать базу для отверстий, во-вторых, записать в рамку 2 буквы М, потому что размер будет зависимым от допуска на базовый диаметр и допуска на каждое отверстие. У вас нет внизу фамилий изготовителя чертежа или хотя бы кто проверил и утвердил, надо открыть ТУ для того, чтобы это узнать.
-
Тогда давайте примем в расчёт, что на ОТК люди с относительно прямыми руками будут этим микрометром пользоваться, которые знакомы с РЭ и используют СИ по назначению, а не те, которые заворачивают этим микрометром перед началом работы гайку на велосипеде.
-
Ну так вариант 2 для вас и самый оптимальный, если есть такой микрометр в наличии. Не понимаю, зачем настраиваться именно на номинал с двумя отклонениями в минус, если вариант с нулём в середине допуска тут самый удобный (особенно для рычажного микрометра) и особенно если точное значение знать не обязательно, а нужно лишь проконтролировать, попадает ли партия деталей в заданное поле допуска. Во многих современных СИ с круговой шкалой ещё есть возможность установки на этой шкале цветных флажков для визуального выражения границ поля допуска, упрощает работу в разы.
-
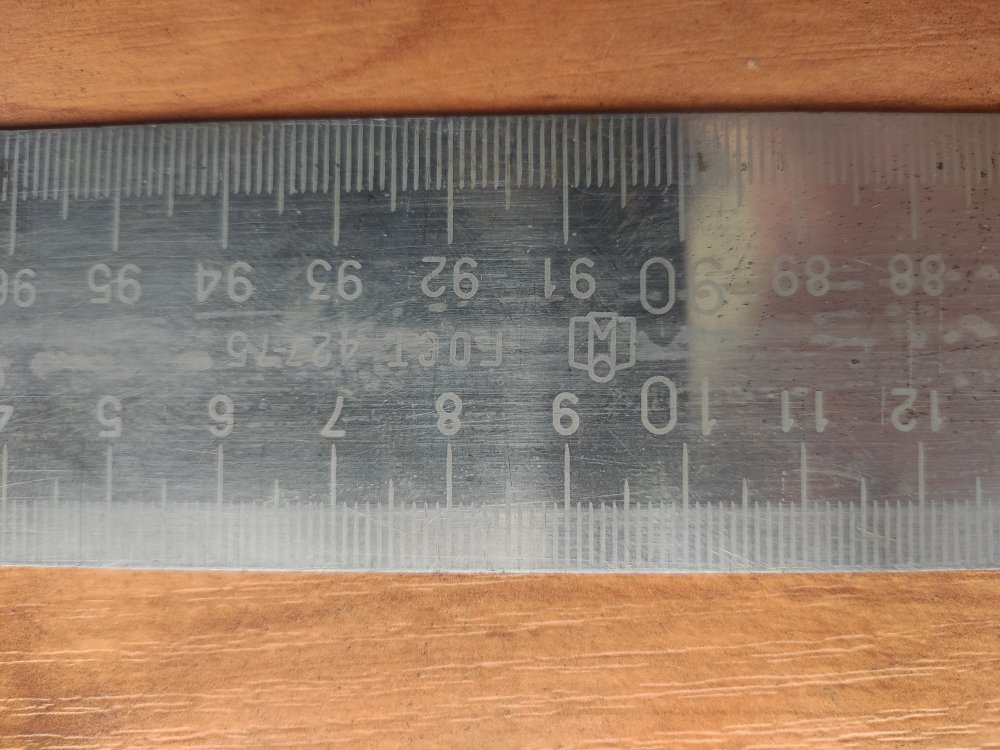
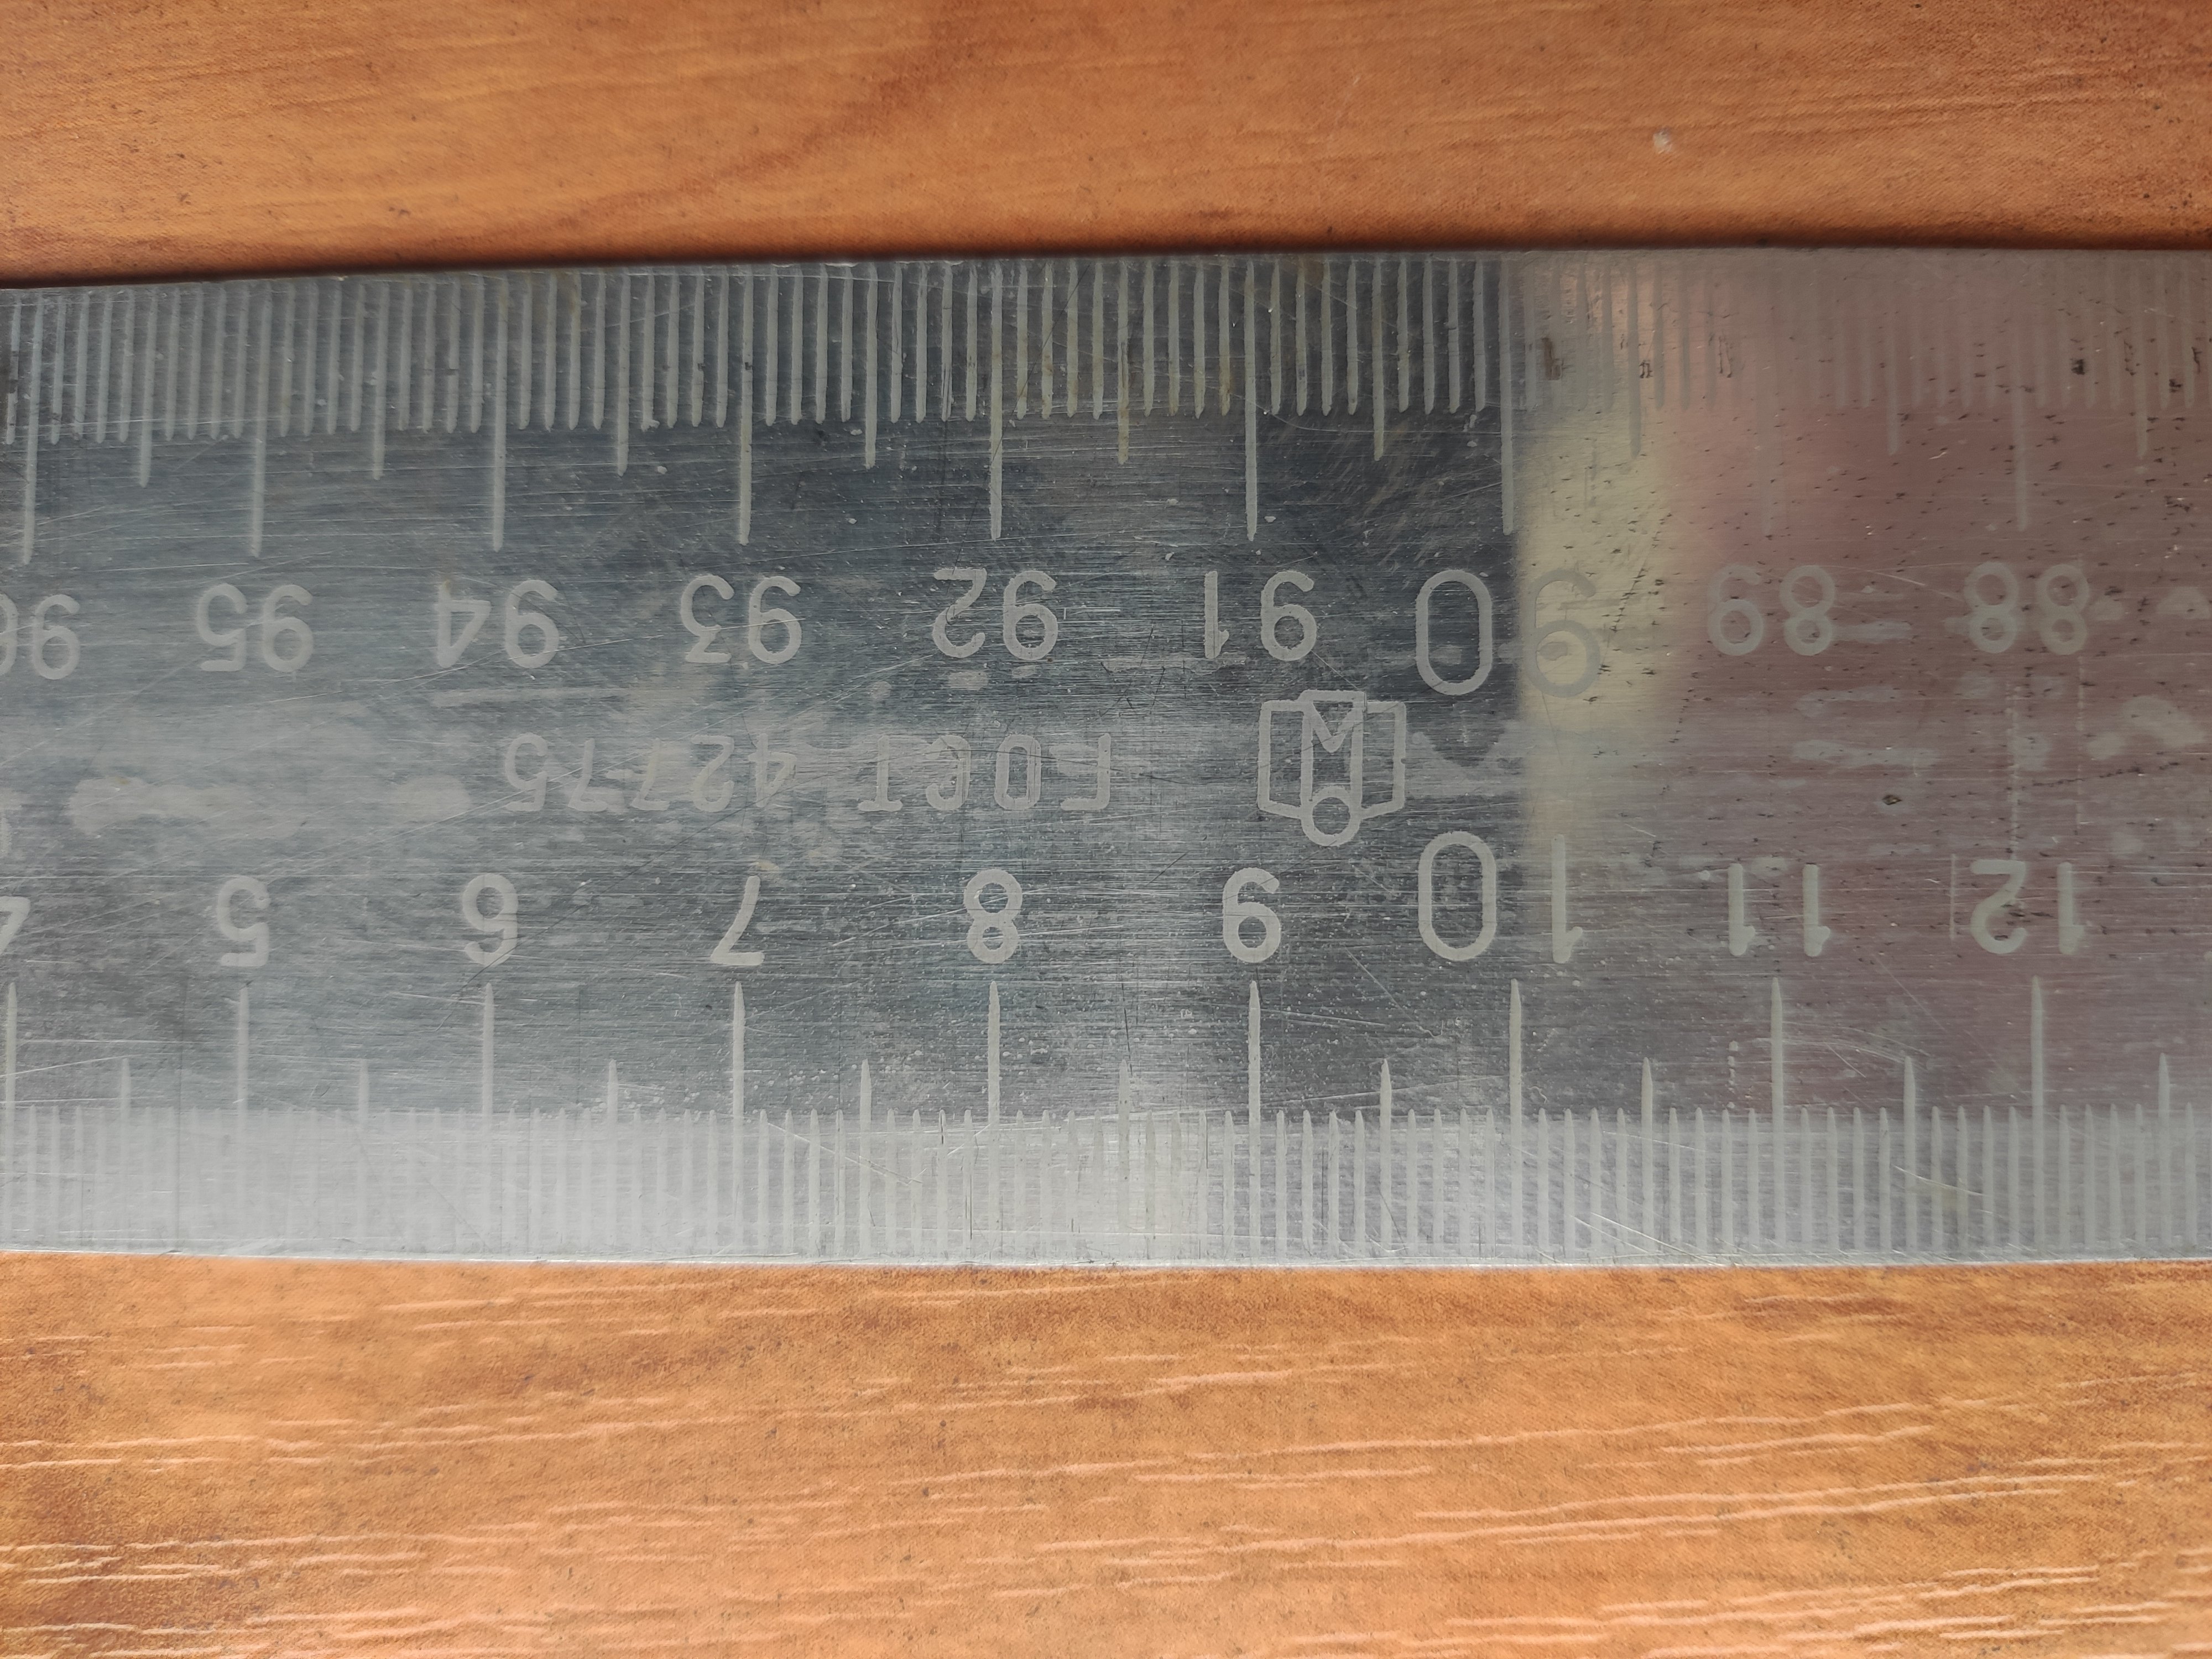
Добрый день! Чей логотип на метровой линейке, кто подскажет?